导航
联系人:仲总
手 机:18652098515
网 址:www.njsfd.com
地 址:江苏南京市鼓楼区中央路417号先锋广场833室
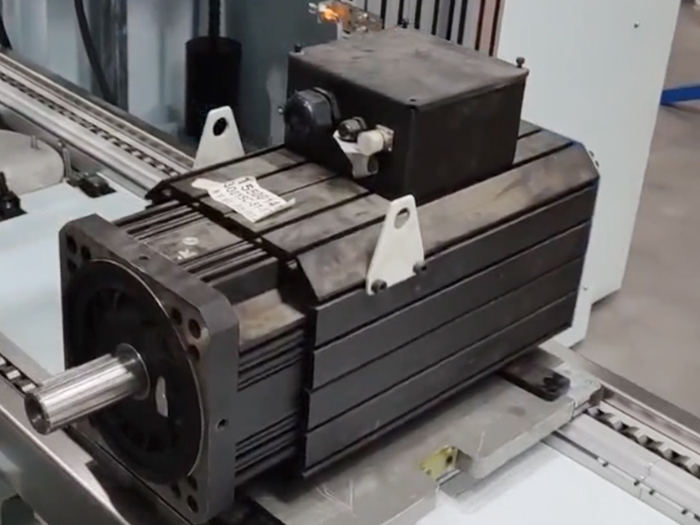
随着新能源汽车、工业机器人、智能装备以及自动化制造行业快速发展,大功率伺服电机的市场需求不断增加。相比普通电机,伺服电机对于装配精度、性能稳定性以及生产一致性要求更高,因此在制造过程中,需要配套更加专业的自动化装配设备。
大功率伺服电机装配线就是针对这类高性能电机生产需求设计的一套自动化生产系统。通过输送、装配、检测、测试等多个环节的协同运行,实现电机零部件的高效组装,提高生产效率,同时保证产品质量稳定。
大功率伺服电机装配线主要用于完成伺服电机生产过程中的零部件组装和性能检测。
与普通电机生产线相比,伺服电机装配对于工艺要求更加严格,需要控制:
零部件安装位置;
装配过程压力;
螺栓锁紧精度;
电机运行性能;
产品检测数据。
因此,大功率伺服电机装配线通常采用自动化输送系统、精密定位机构、机器人装配设备以及智能检测设备组合而成。
通过合理规划生产工位,可以完成从零件上线到成品下线的完整制造流程。
一套完整的伺服电机装配线,需要根据产品结构和生产工艺进行设计,常见组成部分包括:
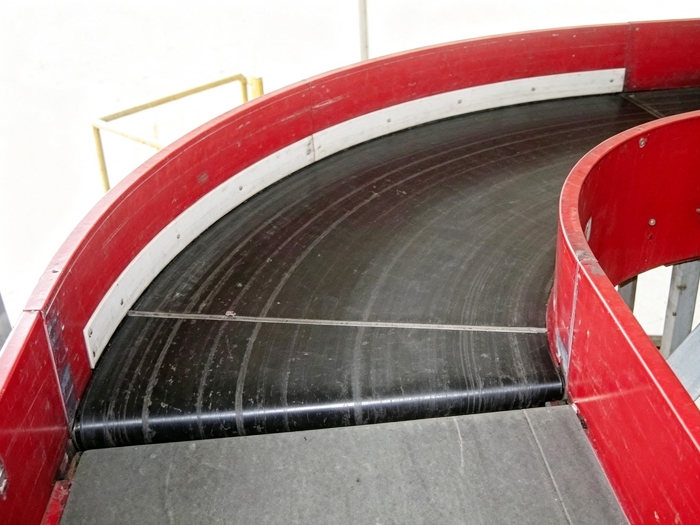
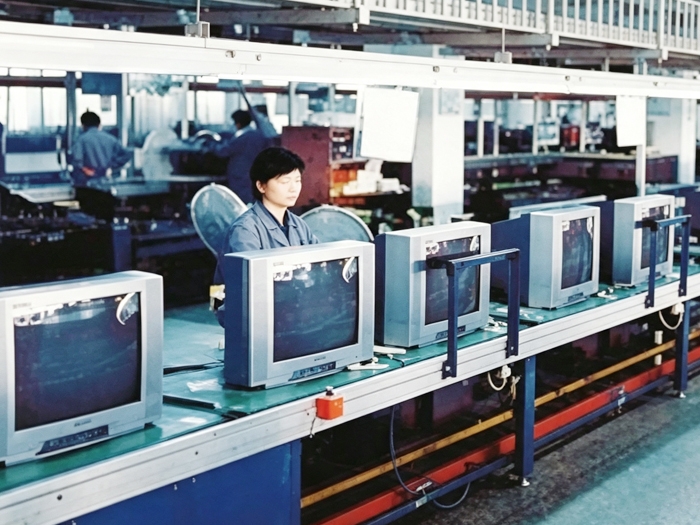
输送系统负责产品在各个工位之间流转。
常见形式包括:
倍速链输送线;
工装板输送线;
环形装配线;
滚筒输送设备。
通过专用工装板承载电机零部件,可以保证产品在运输过程中的稳定性。
伺服电机内部结构复杂,装配过程中对于位置要求较高。
定位工装可以帮助产品保持固定状态,方便后续:
转子安装;
定子装配;
端盖安装;
螺丝锁付。
合理设计的工装结构,可以减少装配误差,提高生产一致性。
大功率伺服电机装配过程中,需要完成大量螺丝固定工作。
自动锁螺丝设备可以控制:
锁付扭矩;
锁付深度;
锁付速度。
相比人工操作,自动锁付能够减少人为因素影响,提高装配稳定性。
伺服电机完成装配后,需要进行性能检测。
常见检测项目包括:
绝缘检测;
电气性能测试;
转动测试;
噪音检测;
温升测试。
通过检测设备,可以及时发现生产过程中的异常产品。
不同厂家生产工艺存在差异,但整体流程通常包括以下几个环节:
电机外壳、定子、转子、轴承等零件按照生产计划进入装配区域。
自动输送系统将工装板输送至指定位置。
根据工艺要求,完成:
定子安装;
转子安装;
轴承压装;
壳体组合。
部分关键工序会采用自动化设备完成,提高装配精度。
完成主要部件安装后,需要进行紧固操作。
通过自动锁付设备,对关键连接位置进行固定。
装配完成后的电机进入测试区域。
检测设备采集运行数据,判断产品是否符合生产要求。
通过输送系统将检测合格产品送入包装或仓储区域。
整个过程形成连续化生产,提高制造效率。
传统人工装配流程较长,生产速度容易受到人员数量和熟练程度影响。
自动化装配线通过多个工位协同工作,可以提高整体生产节奏。
伺服电机对于装配精度要求较高。
自动化设备能够按照设定参数运行,使装配过程更加稳定。
装配线运行过程中,可以对生产数据进行记录和管理。
企业能够更加清楚了解:
生产数量;
产品检测结果;
设备运行状态。
方便后续生产调整。
随着产品型号不断变化,企业需要具备一定生产调整能力。
通过模块化设计,大功率伺服电机装配线可以根据不同型号产品进行调整。
例如:
更换工装;
调整输送节拍;
增加检测模块。
满足多型号产品生产需求。
新能源汽车驱动系统、智能设备等领域,对于高性能伺服电机需求较大。
机器人关节、电控设备等产品,需要高精度伺服电机作为核心部件。
自动化生产设备对于电机稳定性要求较高,伺服电机应用十分广泛。
智能工厂中的机械执行机构,需要大量高性能电机支持。
企业在规划装配线时,需要结合自身生产情况。
主要关注:
不同功率、不同结构的伺服电机,对设备设计要求不同。
需要根据产能需求确定工位数量和输送速度。
根据实际需求选择人工辅助、半自动或全自动方案。
明确需要检测的项目,提前规划测试工位。
考虑未来产品升级和产量变化,方便后续改造。
目前,越来越多企业开始采用定制化自动装配方案。
原因在于不同企业生产流程差异明显,标准设备并不能完全满足所有需求。
定制化装配线可以根据:
产品结构;
生产工艺;
车间布局;
自动化要求;
进行针对性设计。
通过合理规划,可以实现更加高效、稳定的生产模式。
大功率伺服电机装配线是一种针对高精度电机制造需求设计的自动化生产设备,涵盖输送、定位、装配、锁付、检测等多个环节。
随着智能制造技术不断发展,伺服电机装配生产对于自动化设备的要求也越来越高。
企业在建设生产线时,需要结合产品特点、产能需求以及未来发展规划,选择合理的装配方案。通过科学设计的大功率伺服电机装配线,可以提升生产效率,提高产品一致性,为企业实现稳定制造提供可靠支持。
联系人:仲总
网 址:www.njsfd.com
详细地址:江苏南京市鼓楼区中央路417号先锋广场833室